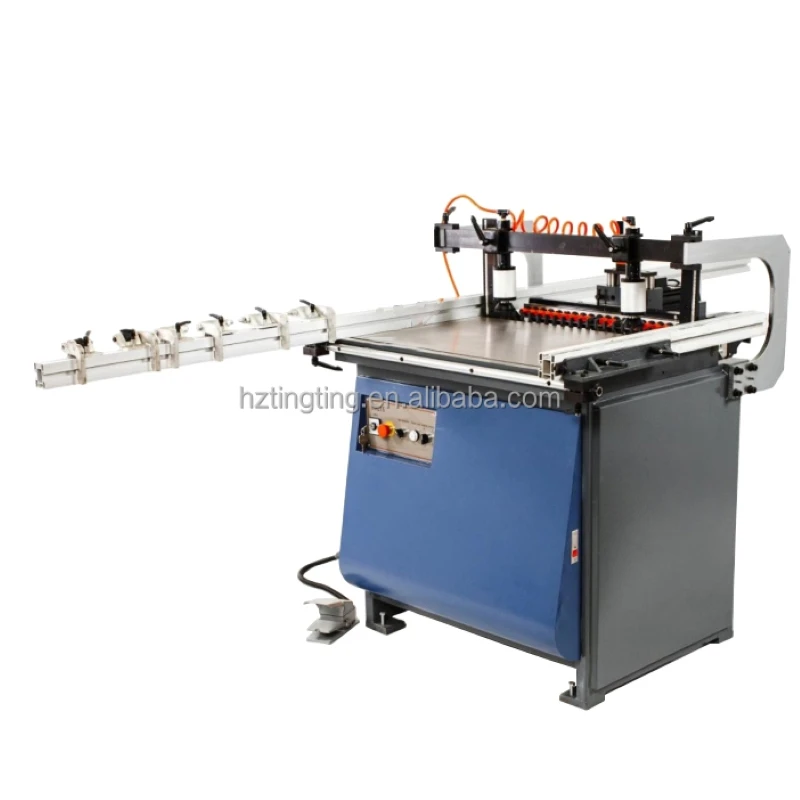
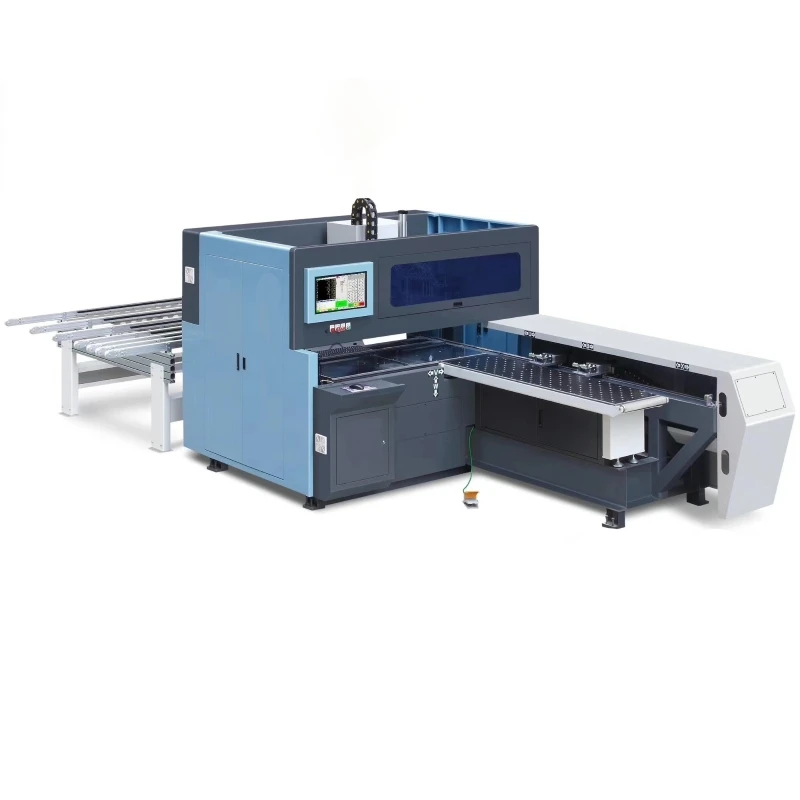
Yon machin raz CNC sis kote se pwen kote yon panèl plat kòmanse vin yon kabinè. Li fè egzèsis ak siyon chak figi nan yon panèl - tèt, anba ak tout kat kwen - san operatè a vire pyès la sou.
Pou faktori toujou kouri yon borer ranje plis yon machin perçage bò, benefis la se pa vitès sou yon panèl sèl. Li se kantite fwa ke panèl ranmase, referans ak mete desann ankò.
Kabinè kwizin, pandri, mèb biwo ak pwodiktè plat-pack tout kouri menm modèl la: yon ti kantite kalite panèl, yon gwo kantite twou, ak yon tolerans ki montre moute nan asanble olye ke nan perçage. Yon machin raz CNC sis kote bati alantou modèl sa a.
Machin nan nan kat nimewo
TT-M6, modèl atravè-feed gid sa a itilize kòm referans
3050
mm longè max panèl
900
mm max panèl lajè
80
m/min travèse
19
+8
vètikal + orizontal filet
Ki jan yon machin raz sis kote travay
De bank perçage fè fas ak lòt atravè tab la k ap travay. Bank anwo a pote file vètikal sou aks Z la; bank ki pi ba a reflete li sou W. Ant yo, tèt orizontal sou aks X ak Y yo rive nan kwen panèl yo.
Paske tout twa gwoup yo travay nan yon sèl sistèm kowòdone, yon twou gon sou figi a ak yon twou goujon sou kwen an pozisyone soti nan menm orijin. Pa gen anyen ki re-referans ant yo.

Sou yon machin through-feed yo mete panèl la sou yon tab flotasyon lè, tcheke, sere, komanse fouye soti nan pi wo a, anba a ak soti nan tou de bor, Lè sa a, lage nan outfeed la. Yon pas, yon operatè, yon referans.
Poukisa yon sèl blocage bat twa konfigirasyon
Chak re-bloke prezante yon nouvo referans. Sou yon sekans twa-machin, panèl la fè referans nan borer ranje a, ankò nan driller bò a, ak yon twazyèm fwa si yon twou manke epi yo retravay pati a. Chak transfè ajoute tan manyen ak yon nouvo chans pou panèl la chanje pa yon fraksyon nan yon milimèt.
Selibatè blocage pa retire operasyon yo. Li retire transfè ki genyen ant yo - e avèk yo, tolerans akimile ki fè twa machin egzat nan yon sèl pati ki pa kòrèk.
Sa se ka ekonomik la pou sis kote CNC raz machin lan. Koton an pa vire pi vit pase koton yon borer ranje; panèl la tou senpleman sispann file ant operasyon yo, ak lòd la sispann ap tann pou yon dezyèm machin vin gratis.
Sis sifas, yon sik
Tèt figi
Twou charnyèr, twou etajè-pin, twou konektè ak pozisyon goujon, tout komanse fouye soti nan bank anwo a.
Anba figi
Pozisyon glas pou panno baz ak siyon dèyè-panèl, koupe pa bank ki pi ba a san yo pa vire panèl la.
Kwen gòch
Koton orizontal fè egzèsis goujon ak twou Cam nan grenn nan fen.
Kwen dwat
Menm gwoup orizontal travay kwen opoze a nan menm sik la.
Kwen devan
Tèt kwa-aks okipe bor kout yo, kote kourè tiwa ak konektè ateri.
Kwen dèyè
Grooving ak perçage pou panno tounen - souvan figi a ki deside si yon kabinè fèmen kare.
Ki kote li anfòm nan faktori a
Nan pifò liy panèl sis kote CNC raz machin nan chita apre kwen kwen ak anvan asanble. Panno yo rive deja bòdi, se poutèt sa kranpon yo ak sifas tab la gen pwoblèm menm jan ak filet yo: yon grafouyen sou yon kwen fini pa ka poli soti nan etap sa a.
Machin nan touche plas li sou kat fanmi pati:
- Bò kabinè yo ak etajè yo, kote modèl etajè-pin ak twou konektè kouri atravè tou de fas yo.
- Kadav pandri, ak panno long jiska 3,050 mm ak perçage kwen sou tou de bò long.
- Bwat tiwa, desann nan 230 × 40 mm, kote evite kranpon deside si pati a ka fèt nan tout.
- Biwo ak konpozan plat, kote modèl repete rekonpanse yon chanjman pwogram ki baze sou kòd bar.
Ki sa ki aktyèlman deside presizyon
Konte koton se spesifikasyon ki pi fasil pou konpare ak pi piti itil pou kont li. De machin ka tou de lis diznèf axe vètikal ak pwodwi pati trè diferan. Diferans lan chita nan senk kote.
- Referans ak blocage. Yon panèl ki pa kenbe plat yo komanse fouye sou tab la, pa sou desen an.
- Evite kranpon. Kranpon ki chita nan chemen perçage fòse machin nan sote oswa chanje twou; kranpon k ap flote retracte alantou zouti a pito.
- Sifas tab la. Flotasyon lè ak tab asye-boul kite yon panèl lou rezoud san yo pa grate yon figi melamine, epi kenbe li plat pandan y ap kranpon yo fèmen.
- Sistèm mouvman. Servo kondui sou etajè tè kenbe pozisyon nan 80 m / min. Yon reklamasyon pwezante pa vo anyen si li sèlman kenbe nan 20.
- Kondisyon zouti. Yon collet chire parèt kòm yon twou gqo lontan anvan li kraze yon ti jan.
Lekti Yon Fèy Espesifikasyon
Pifò achtè kòmanse ak konte axe. Kòmanse ak ranje travay la olye de sa, paske se sa ki deside si machin nan ka pran pi piti pati ou kòm byen ke pi gwo ou.
TT-M6 spesifikasyon referans
| Ranje travay | 3050 × 900 mm |
| Minimòm panèl | 230 × 40 mm |
| Panèl epesè | 10-32 mm |
| Vètikal filet | 19 (10Z + 9W) |
| Koton orizontal | 8 (X + Y) |
| Vitès koton | 18,000 rpm |
| Max. travèse | 80 m/min |
| Perçage motè | 2.2 kW × 2 |
| Pouvwa total | 9 kW |
| Pwa machin | 2,350 kg |
| Gwosè an jeneral | 5,800 × 2,250 × 1,720 mm |
| Ekipman pou pouvwa | 380 V / 50 Hz |
Lè sa a, li gwosè minimòm panèl la. Yon machin ki okipe yon bò pandri 3,050 mm pa di ou anyen sou teren filler 40 mm sou menm lòd la. Mande pati ki pi piti a nan melanj pwodiksyon ou a epi tcheke li kont fèy la.
Konte koton sèlman vin siyifikatif yon fwa seri a fiks. Yon machin raz CNC sis kote ak diznèf vètikal spindles gen apeprè de fwa kapasite figi yon tèt dis-koton, men si modèl pi dans ou bezwen douz twou, spindles siplemantè yo achte tan sik olye ke kapasite.
Chwazi yon konfigirasyon
Atravè-manje machin pase panèl la sou yon CONVEYOR; machin gantry deplase tèt la sou yon tab fiks. Atravè-manje kostim travay pakèt repete ak yon operatè. Gantry kostim panno trè gwo oswa gòch ak boutik kote longè etaj se kontrent la.
Yon sèl oswa doub estasyon se pwochen desizyon an. Yon estasyon doub pèmèt yon panèl dwe chaje pandan y ap yon lòt ap komanse fouye, sa ki enpòtan lè machin nan se kou boutèy la nan liy lan. Si perçage kouri devan asanble, yon sèl estasyon ase.
Lè sa a, matche ak gwoup axe orizontal la ak menuisier ou. Kabinè bati ak goujon ak konektè Cam bezwen perçage kwen sou tou de bor long; si chak pati reyini ak konfime ak gon, kondisyon an pi lejè.
Espas etaj se anjeneral kontrent ki deside. Yon machin raz CNC sis kote ki bay manje a bezwen longè pou infeed ak outfeed, pandan y ap yon layout gantry echanj longè sa a pou lajè - vo mezire anvan spesifikasyon la te dakò, pa apre.
Lojisyèl se mwatye machin nan
Yon sant raz se sèlman kòm bon jan done yo li resevwa. Machin nan klas sa a li desen DXF ak pwodiksyon MPR oswa XML soti nan konsepsyon kabinè ak lojisyèl nidifikasyon, ak yon scanner kòd bar rale pwogram nan dwa lè yon panèl chaje.
Tès pratik la se pa si machin nan enpòte yon dosye. Li se si wi ou non workflow konsepsyon-a-pwodiksyon ki egziste deja ou a ka ekspòte youn san yon etap manyèl - paske yon etap manyèl se egzakteman kote pwogram nan move vin chaje.
Mande yon demonstrasyon ak pwòp dosye ou. Yon machin raz CNC sis kote ki kouri pati Demo founisè a pwouve machin nan; youn ki kouri panèl ou pwouve entegrasyon an.
Kenbe machin nan nan tolerans
Sis machin bò flote dousman olye ke yo echwe toudenkou. Twa woutin trape ke drift anvan li rive nan yon kliyan.
- Chak chanjman: siye tab la ak arè referans, tcheke presyon kranpon ak rezèv lè, enspekte zouti aktif yo pou chips oswa mat.
- Chak semèn: netwaye kapo pousyè tè a ak chemen ekstraksyon, tcheke lubrasyon etajè ak tansyon senti, konfime lektè kòd bar la li nan distans nòmal la.
- Chak mwa: fè egzèsis yon panèl tès ak mezire pozisyon twou yo kont desen an, tcheke runout file koton, epi fè bak paramèt machin yo ak pwogram yo.
FAQ
K: Ki sa ki se yon sis kote CNC raz machin?
A: Yon sant D' ki perçage ak rainures tout sis sifas yon panèl - anlè, anba ak tout kat bor - nan yon sèl blocage, w ap itilize yon bank perçage anwo, yon bank perçage pi ba ak tèt orizontal sou de aks.
K: Ki jan li diferan de yon borer ranje plis yon machin perçage bò?
A: Operasyon yo sanble; diferans lan se kantite konfigirasyon yo. Yon borer ranje ak yon driller bò referans panèl la separeman, se konsa manyen tan ak erè pwezante akimile ant yo. Yon machin sis kote fè tou de soti nan yon sèl orijin.
K: Ki pi piti panèl li ka trete?
A: Sa depann de modèl la ak aranjman nan kranpon. Sou TT-M6 sis kote CNC raz machin lan ranje travay kòmanse nan 230 mm longè ak 40 mm lajè, ki kouvri devan tiwa, ray pòt ak bann filler.
K: Kisa yon sèl blocage aktyèlman sove?
A: De transfè panèl pou chak pati, ak tolerans ki vini ak yo. Sou yon machin raz CNC sis kote ekonomize a montre kòm mwens panno retravay ak yon tan debi pi kout olye ke yon file koton pi vit.
K: Ki fòma fichye li aksepte?
A: Desen DXF ak pwodiksyon MPR oswa XML soti nan konsepsyon kabinè ak lojisyèl nidifikasyon, ak seleksyon pwogram ki baze sou kòd bar nan estasyon an loading.
K: Konbyen spindles mwen bezwen?
A: Ase pou konplete modèl twou ki pi dans nan seri ou a san yon chanjman zouti. Konte twou yo sou panèl ki pi okipe ou a - twou charnyèr, broch etajè ak konektè sou figi a, goujon sou bor yo - Lè sa a, konpare sa ak konte Z, W ak orizontal file koton sou sis kote CNC raz machin ou ap konsidere.
Espesifye yon sant raz sis kote?
Voye nou melanj panèl ou ak modèl twou. Nou pral kat yo nan yon sis kote CNC konfigirasyon machin raz ak yon layout estasyon.